Artykuł sponsorowany
Dlaczego długość wózka i stabilność podparcia wyznaczają granice pracy piły formatowej
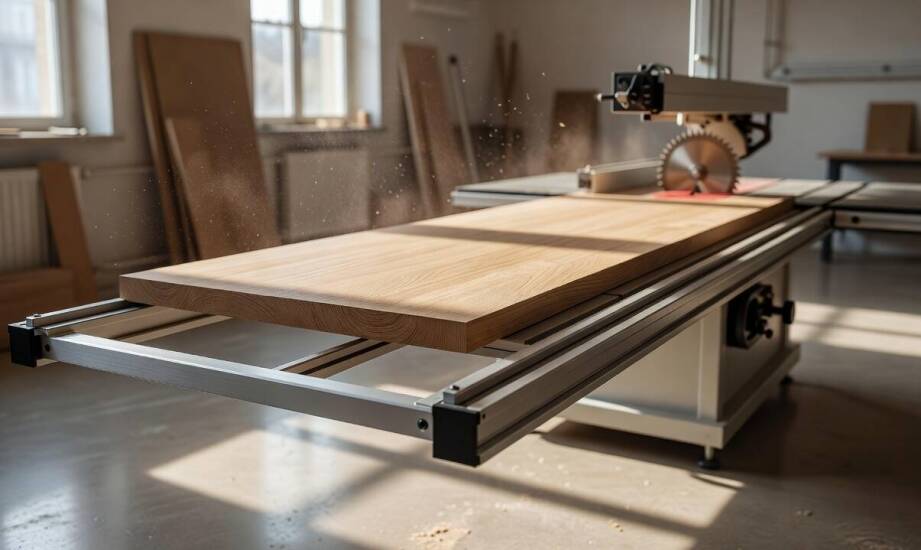
Warsztat stolarski to miejsce, w którym obróbka długich płyt meblowych lub potężnych elementów z litego drewna szybko ujawnia techniczne ograniczenia maszyn. Rozkrój wielkoformatowych arkuszy stawia zupełnie inne wymagania wobec stołu i systemu prowadzenia niż cięcie krótkich detali. Operator maszyny często obserwuje, że niedostatecznie podparty materiał zaczyna się uginać lub minimalnie przesuwać bocznie podczas pracy. Zjawisko to bezpośrednio wpływa na jakość krawędzi i ogólną dokładność wymiarową gotowego detalu. Próba przecięcia ciężkiej, kilkumetrowej płyty na zbyt małym urządzeniu wymusza na pracowniku balansowanie ciężarem, co z góry skazuje proces na błędy wymiarowe. Stabilność układu tnącego staje się fundamentem powtarzalnej produkcji stolarskiej, bez którego niemożliwe jest zachowanie rygorów technicznych.
Długość wózka i sztywność prowadnic a prostoliniowość cięcia
Konstrukcja maszyny rozkrojowej opiera się na prostym założeniu fizycznym. Wymiar wózka jezdnego określa granice stabilnego podparcia materiału podczas całego cyklu przesuwu. Standardowe arkusze meblowe wymagają zastosowania dłuższych formatyków, które umożliwiają swobodny rozkrój bez konieczności niebezpiecznego przesuwania materiału w kilku etapach. Krótsze rozwiązania sprawdzają się doskonale przy obróbce niewielkich detali, lecz przy pracy z pełnymi płytami powodują nadmierne zwisanie surowca poza obrys blatu. Generuje to dodatkowe naprężenia w strefie rzazu, co prowadzi do zakleszczania się tarczy lub uciekania linii cięcia. Odpowiednio dobrane piły formatowe do drewna eliminują ten problem poprzez dostosowanie konstrukcji układu prowadzącego do dominującego profilu produkcji danego zakładu. Zapewniają one płynne przesuwanie gabarytów bez konieczności używania dużej siły fizycznej.
Sama sztywność układu prowadnic odpowiada za utrzymanie bezwzględnej równoległości elementu względem tarczy tnącej przez całą długość toru ruchu. Mechanizmy jezdne pozbawione luzów bocznych i odporne na drgania przenoszone z układu napędowego pozwalają zachować prostoliniowość cięcia niezależnie od grubości obrabianego detalu. Stabilne oparcie po obu stronach tarczy minimalizuje ryzyko ugięcia materiału pod własnym ciężarem. Zapobiega to powstawaniu charakterystycznych fal na wykańczanej krawędzi, które często dyskwalifikują element przed procesem okleinowania. Precyzyjne spasowanie łożysk wózków redukuje również opory toczenia, dzięki czemu ruch płyty wzdłuż wrzeciona odbywa się ze stałą, jednostajną prędkością posuwu.
Geometria podawania długich elementów a rola podcinaka i tarczy
Rozkrój rozbudowanych gabarytowo detali sprawia, że moc silnika napędowego przestaje odgrywać jedyną i najważniejszą rolę. Maszyna wyposażona w bardzo wydajny motor nie zagwarantuje gładkiej krawędzi, gdy geometria podawania materiału nie ustabilizuje jego toru. Zacinanie się lub odchylanie płyty wynika najczęściej z faktu, że blat roboczy nie przejmuje poprawnie masy obrabianego przedmiotu. Nawet drobne przesunięcie kątowe na początku cięcia długiego elementu skutkuje wielomilimetrowym odchyleniem na jego końcu. Odpowiednia mechanika podparcia okazuje się równie ważna dla bezawaryjnej pracy, co same parametry zespołu wrzeciona.
Brak kontroli nad geometrią przesuwanego arkusza potęguje niewłaściwe działanie dodatkowych agregatów obróbczych. Prawidłowo skonfigurowany podcinak nacina spodnią warstwę laminatu bezpośrednio przed wejściem głównego ostrza, zapobiegając w ten sposób mechanicznemu wykruszaniu się delikatnej okleiny z melaminy. Tarcza główna o właściwym profilu zębów, pracująca z optymalnie dobraną prędkością obrotową, ostatecznie decyduje o rzazie. Stabilne poprowadzenie arkusza przez oba te agregaty tnące pozwala powtarzalnie utrzymać zadany wymiar poprzeczny. Minimalizuje to konieczność dodatkowej kalibracji elementów na strugarkach i wyraźnie skraca czas przygotowania komponentów meblowych do dalszych etapów montażu.
Małe zakłady rzemieślnicze, wykonujące sporadyczne cięcia dużych formatów, często decydują się na świadome ograniczenie wielkości kupowanych arkuszy lub budują wokół maszyny tymczasowe konstrukcje pomocnicze. Rozkrój pełnych płyt stolarskich oraz seryjne dzielenie długich elementów z drewna naturalnego wymusza jednak zmianę podejścia technologicznego. Inwestycja w park maszynowy oparty na urządzeniach z odpowiednio długim wózkiem formatowym może znacząco poprawić prostoliniowość oraz powtarzalność uzyskiwanych elementów. Warsztaty zyskują dzięki temu większą niezależność produkcyjną i redukują ilość powstających odpadów materiałowych.
Na rynku dostawców wyposażenia dla stolarni funkcjonuje przedsiębiorstwo INTERPART Aleksander Tybora, które specjalizuje się w dystrybucji rozwiązań ułatwiających profesjonalną obróbkę drewna. Działająca w Miastku firma dostarcza branży meblarskiej nowe oraz używane maszyny stolarskie, w tym urządzenia wyposażone w ruchome blaty jezdne. Pozwala to na dobór maszyn odpowiadających realnym warunkom przestrzennym oraz potrzebom obróbczym konkretnego zakładu produkcyjnego.
Kategorie artykułów
Polecane artykuły

Pylony reklamowe: jakie są ich zalety i zastosowania w przestrzeni miejskiej?

Folia puff i jej zastosowanie w modzie dzięki drukarni DTF

Jak e-księgowość skraca drogę od faktury do wyniku finansowego w małej firmie
