Artykuł sponsorowany
Dlaczego ustawienia agregatu decydują o gładkości i jednorodności tynku na ścianie
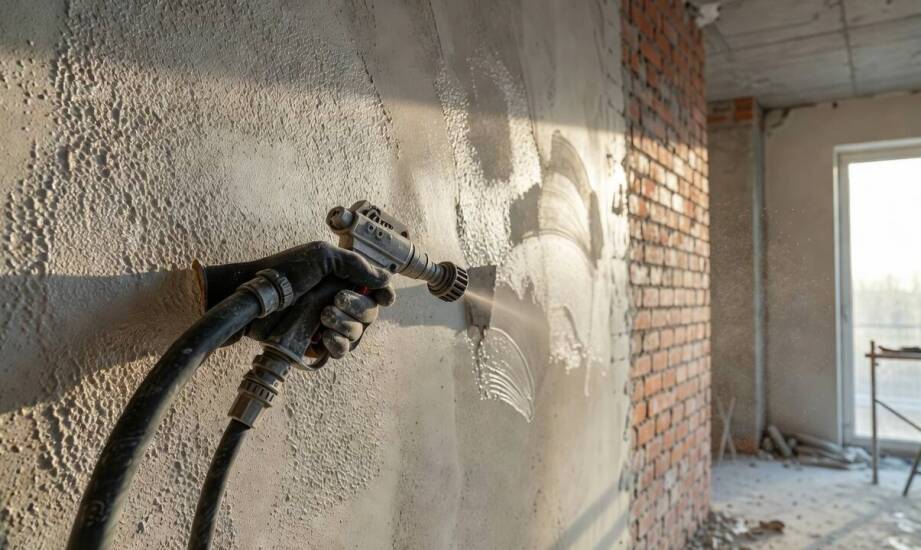
Dwie identyczne ściany w jednym pomieszczeniu, pokryte tym samym tynkiem gipsowym, mogą wyglądać zupełnie inaczej po wyschnięciu. Na pierwszej z nich powłoka pozostaje idealnie płaska i jednorodna, natomiast na drugiej widać wyraźne smugi, kratery oraz miejscowe zgrubienia. Taka dysproporcja rzadko wynika z wad samej zaprawy, a znacznie częściej z błędnej obsługi sprzętu natryskowego. Prawidłowa kalibracja maszyny decyduje o równomiernym nałożeniu materiału, co ostatecznie rzutuje na wygląd całego wnętrza. Zmiana zaledwie kilku ustawień kompresora i podajnika przekłada się na ostateczną przyczepność powłoki do muru.
Wpływ ustawień agregatu i rodzaju dyszy na strukturę tynku
Prędkość podawania masy roboczej bezpośrednio reguluje grubość nakładanej warstwy na całej płaszczyźnie muru. Zbyt szybki wyrzut materiału ze ślimaka tworzy miejscowe nadmiary, które niezwykle trudno sprawnie wyprowadzić łatą trapezową lub łatą typu H. Z kolei zbyt powolna praca maszyny prowadzi do powstawania bardzo cienkich fragmentów o zauważalnie słabszej przyczepności. Kolejnym kluczowym czynnikiem jest ciśnienie powietrza, którego zadaniem jest rozbicie gęstej zaprawy na drobne cząsteczki. Odpowiednie ustawienie sprężarki gwarantuje dokładne wniknięcie drobin w pory podłoża, co stabilizuje całą warstwę i zapobiega późniejszemu odspajaniu się powłoki. Równie ważna pozostaje konsystencja masy, kontrolowana przez precyzyjne dozowanie wody przepływowej. Zbyt rzadki rozczyn potęguje ryzyko grawitacyjnego spływania, podczas gdy gęsty urobek z trudem przechodzi przez węże tłoczne i nie pokrywa ściany w sposób ciągły.
Sam rodzaj zastosowanej dyszy modyfikuje ostateczny kształt strumienia rzutowanego na obrabianą ścianę. Mieszanki na bazie siarczanu wapnia wymagają zazwyczaj mniejszej średnicy wylotu, dającej drobny i delikatny natrysk. W przypadku cięższych zapraw cementowo-wapiennych lub materiałów hybrydowych monterzy wybierają szersze końcówki, dopasowane do grubszego uziarnienia kruszywa. Aby uzyskać płaską płaszczyznę bazową, operator musi prowadzić lancę ruchem płynnym i jednostajnym, zachowując stałą odległość od muru, co skutecznie zapobiega odkładaniu się poziomych pasów.
Wykonując tynki agregatem, należy bezwzględnie analizować specyfikę konkretnej chemii budowlanej. Złota zasada branży wykończeniowej mówi, że parametry robocze trzeba każdorazowo dopasowywać do specyfikacji danej zaprawy oraz stopnia chłonności muru. Doświadczone podmioty obecne na rynku śląskim, takie jak Usługi Remontowo-Budowlane Mariusz Włodara, od ponad piętnastu lat opierają się na starannej kalibracji osprzętu. To właśnie precyzyjne zestrojenie przepływu wody i ciśnienia układu pneumatycznego pozwala uzyskać powłokę gotową do zacierania.
Objawy i konsekwencje błędnych ustawień maszyny
Niewłaściwa konfiguracja sprzętu natryskowego bardzo szybko uwidacznia się na świeżo obrabianej powierzchni. Zacieki pojawiają się najczęściej w wyniku zbyt wysokiego ciśnienia wyrzutu lub nadmiernie rozwodnionej zaprawy. Po pełnym wyschnięciu przybierają one formę stwardniałych, nieestetycznych smug, psujących optykę pomieszczenia. Z kolei wyczuwalna pod dłonią ziarnistość to czytelny sygnał, że zaprawa straciła swoją plastyczność z powodu zbyt małej ilości wody albo częściowej niedrożności dyszy wylotowej. Wyraźne falowanie płaszczyzny ściany świadczy o niefortunnych skokach ciśnienia roboczego lub zwykłym braku płynności w prowadzeniu pistoletu przez operatora. Błędy te potęgują się dodatkowo, gdy masa wiąże zbyt szybko w podwyższonej temperaturze, blokując tynkarzowi możliwość zaciągnięcia jej na gładko przed upływem czasu otwartego.
Wizualne mankamenty powłoki to jednak dopiero początek problemów logistycznych na placu budowy. Chropowata lub mocno pofalowana ściana bezpośrednio utrudnia i spowalnia kolejne etapy generalnego remontu. Nierównomierne schnięcie mocno nasyconych wodą fragmentów przesuwa w czasie możliwość wejścia na obiekt ekip malarskich czy posadzkarskich. Nałożenie cienkowarstwowej farby na źle wyprowadzoną powierzchnię bezlitośnie obnaża wszelkie smugi, a standardowy wałek nie jest w stanie dotrzeć w drobne zagłębienia bez pozostawiania pustych, niedomalowanych porów.
Znaczne skrzywienie pionów i brak idealnej płaszczyzny uderzają również w ekipy odpowiedzialne za suchą zabudowę i okładziny. Instalacja aluminiowych profili pod sufity podwieszane czy klejenie wielkoformatowych płyt gresowych w łazience wymaga równego, stabilnego podłoża bazowego. Próby awaryjnego wyprowadzenia takich defektów na etapie szpachlowania pochłaniają dodatkowe kilogramy gładzi polimerowych i dziesiątki nieplanowanych roboczogodzin. Każda pomyłka popełniona w fazie mechanicznego natrysku generuje mierzalne straty finansowe i niepotrzebnie przesuwa termin oddania inwestycji do użytku.
Ostateczna jakość wytynkowanego wnętrza opiera się na precyzyjnym zgraniu właściwości fizykochemicznych użytej chemii z parametrami technicznymi samej maszyny. Staranna kontrola gęstości, uregulowanie siły wyrzutu oraz dobór właściwej wielkości dyszy pozwalają ekipom uniknąć frustrujących zacieków i bardzo kosztownych poprawek. Prawidłowo nałożony materiał tworzy solidny i nośny fundament pod gładzie, farby dekoracyjne czy ciężkie okładziny ceramiczne, ułatwiając pracę wszystkim kolejnym fachowcom. Solidnie zoptymalizowany proces aplikacji to po prostu gwarancja terminowego i bezproblemowego zamknięcia stanu deweloperskiego.
Kategorie artykułów
Polecane artykuły

Pylony reklamowe: jakie są ich zalety i zastosowania w przestrzeni miejskiej?

Folia puff i jej zastosowanie w modzie dzięki drukarni DTF

Jak e-księgowość skraca drogę od faktury do wyniku finansowego w małej firmie
